 Mettiti in contatto
 italiano


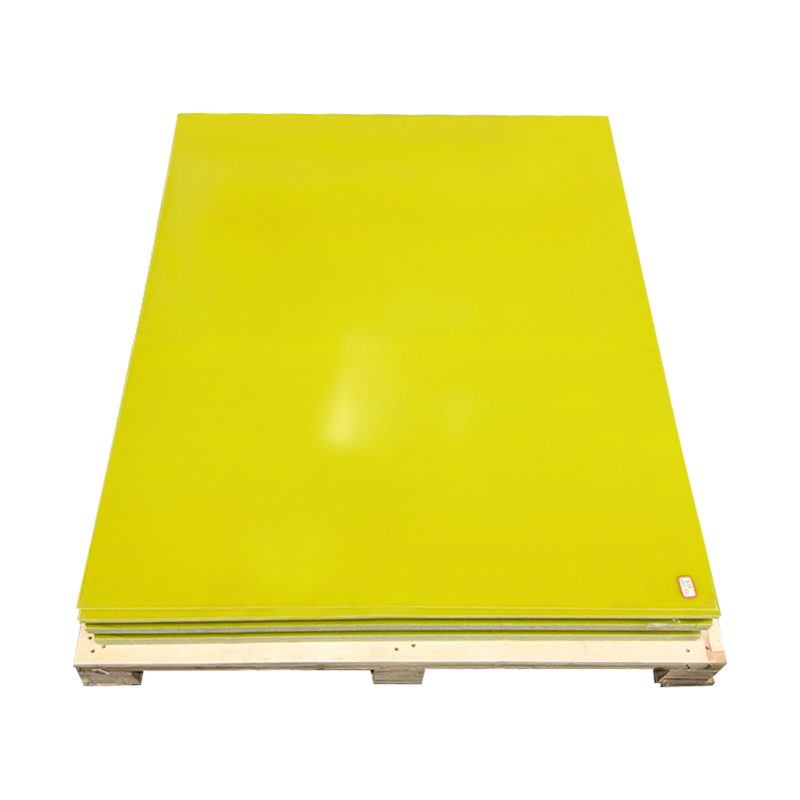
Un ingegnere che richiede un rivestimento isolante per una batteria al litio, un supporto per test PCB o una piastra di supporto per un quadro di solito inizia con la stessa domanda pratica: quanto deve essere spesso il foglio di fibra di vetro epossidica? La risposta influisce molto più del costo del prodotto. L’aumento dello spessore rende il laminato notevolmente più rigido, aumenta la tensione di rottura assoluta e modifica il flusso di calore, la planarità e la lavorabilità in modi che sono facili da sottovalutare. La breve conclusione prima dei dettagli: lo spessore è la specifica più importante da scegliere dopo la qualità del materiale e nessuno dei suoi effetti è lineare. Questo articolo spiega come ciascuna proprietà chiave risponde allo spessore e fornisce un metodo passo passo per selezionare un foglio che non fallirà nella produzione.
La risposta breve: cosa controlla lo spessore
In un laminato epossidico in fibra di vetro, lo spessore non è semplicemente una dimensione geometrica. Cambia la relazione tra il volume delle fibre, le regioni ricche di resina e lo stress interno bloccato durante la pressatura. Le principali relazioni da ricordare sono:
- La rigidezza alla flessione aumenta all'incirca con il cubo dello spessore, rendendo una lastra da 4 mm molto più rigida di una lastra da 2 mm dello stesso materiale.
- La tensione di rottura aumenta con lo spessore, ma la rigidità dielettrica per millimetro diminuisce, quindi uno spessore aggiuntivo diventa elettricamente meno efficiente.
- La resistenza termica aumenta, il che significa che un foglio più spesso conduce il calore più lentamente e diventa più caldo in servizio continuo.
- La deformazione e lo stress interno aumentano, rendendo più difficile garantire la planarità su lamiere spesse.
- La lavorazione diventa più difficile, con calore più elevato, usura più rapida dell'utensile e un rischio maggiore di delaminazione dei bordi durante la foratura e il taglio.
Questi effetti spiegano perché la regola pratica comune secondo cui "più spesso è semplicemente più forte e più sicuro" è inaffidabile. Lo stesso tipo di materiale a spessori diversi si comporta come un materiale tecnico diverso e lo spessore deve essere selezionato a livello di sistema, non in modo isolato.
Resistenza meccanica e rigidità
La rigidezza flessionale scala con il cubo dello spessore
Per una piastra di una data larghezza, la rigidezza a flessione è proporzionale al cubo di spessore. Raddoppiando lo spessore si riduce la deflessione sotto un carico di flessione di un fattore di circa otto, a parità di tutti gli altri fattori. Questo è il motivo per cui una piastra in vetro epossidico da 10 mm per un dispositivo di pressatura sembra completamente diversa da una piastra da 5 mm. Se una parte deve resistere alla deflessione, come una guida di montaggio, una base di un dispositivo o un piano di supporto nelle apparecchiature elettriche, l'aumento dello spessore è la leva di progettazione più diretta a disposizione.
La resistenza alla flessione dipende più dalla qualità del laminato che dallo spessore
La resistenza alla flessione è il livello di sollecitazione al quale il laminato si frattura ed è governata dal sistema di resina, dallo stile del tessuto di vetro e dalla qualità del consolidamento, piuttosto che dal numero di millimetri. Una piastra più spessa sopporta un carico assoluto maggiore solo perché la sua sezione trasversale è maggiore. Allo stesso tempo, i laminati spessi contengono più interfacce di strati e ogni vuoto, punto secco o regione di stress di polimerizzazione vicino all'asse neutro può ridurre la resistenza effettiva. I guasti sul campo nelle lastre di vetro epossidico spesse sono quindi più spesso causati da una scarsa integrità interlaminare che da uno spessore insufficiente del materiale. Quando si valuta un fornitore di lamiere portanti, chiedere la verifica utilizzando metodi di prova per la temperatura di transizione vetrosa e la resistenza al taglio interlaminare piuttosto che fare affidamento su un unico numero di resistenza alla flessione.
Prestazioni di isolamento elettrico
Per le applicazioni di isolamento, l'effetto dello spessore deve essere letto attraverso due diverse grandezze: rigidità dielettrica e tensione di rottura.
La rigidità dielettrica diminuisce all'aumentare dello spessore
La rigidità dielettrica è espressa in kilovolt per millimetro. In un foglio spesso, la probabilità che una catena di difetti si estenda sull'intero spessore è maggiore e il calore generato a tensioni di prova elevate è più difficile da rimuovere, quindi la rigidità dielettrica per millimetro diminuisce man mano che la sezione trasversale cresce. La tensione di rottura, che è la tensione totale che il foglio è in grado di sopportare, aumenta con lo spessore, ma ad un ritmo sublineare. In termini pratici, un foglio da 6 mm non fornirà il doppio del margine elettrico di un foglio da 3 mm in termini di efficienza, ma bloccherà una tensione assoluta più elevata.
| Spessore nominale | Tipica tensione di rottura | Rigidità dielettrica tipica |
|---|---|---|
| 1,0 mm | ~35kV | ~30-35 kV/mm |
| 1,6 mm | ~45kV | ~25-30 kV/mm |
| 3,0 mm | ~60kV | ~20-22 kV/mm |
| 5,0 mm | ~75kV | ~15-18 kV/mm |
Come applicare questi valori in un progetto reale
Per le apparecchiature da 220 V o 380 V, anche un laminato di qualità da 1 mm offre un ampio margine di rottura e i limiti di progettazione reali normalmente derivano dalla distanza di dispersione, dal grado di inquinamento e dal tracciamento della superficie piuttosto che dalla rigidità dielettrica complessiva. Per i sistemi di batterie ad alta tensione e i convertitori di trazione, scegliere lo spessore dalla tensione di rottura minima richiesta più un fattore di sicurezza di almeno due e controllare le condizioni dei bordi tagliati, perché la lavorazione espone le fibre di vetro e crea percorsi per la scarica superficiale. La finitura dei bordi fa parte del calcolo della sicurezza elettrica, non è solo una questione estetica.
I progettisti di pacchi batteria devono affrontare lo stesso compromesso in un involucro di piccole dimensioni: la piastra isolante deve soddisfare i requisiti di tensione di esercizio pur continuando ad adattarsi al pacco. Un laminato ben controllato con una classificazione UL94 V0 documentata, spessore costante e bordi tagliati netti è la linea di base corretta. Per questo motivo, il ns piastra isolante in fibra di vetro epossidica è progettato per applicazioni su batterie, apparecchiature elettriche e dispositivi PCB, con la selezione dello spessore guidata dalla tensione di funzionamento anziché da congetture.
 Produttori di pannelli isolanti in fibra di vetro in resina epossidica personalizzati, fabbrica Offriamo pannelli isolanti personalizzati in fibra di vetro con resina epossidica, Jiangyin Dongli New Materials Technology Co., Ltd è la Cina con fibra di vetro con resina epossidica... Visualizza il prodotto →
Comportamento termico e stabilità dimensionale
I cambiamenti di temperatura espongono ancora più chiaramente il lato non lineare dello spessore della lamiera. Ci sono due meccanismi separati da gestire.
Innanzitutto, un laminato di vetro epossidico è un cattivo conduttore di calore rispetto ai metalli e alla ceramica. La resistenza termica attraverso il foglio aumenta con lo spessore, quindi uno spesso distanziatore tra una sbarra collettrice e un armadio mantiene l'armadio più fresco ma rende il laminato stesso più caldo. In un modulo batteria o un controller del motore, verificare la temperatura operativa continua del sistema in resina, non solo la valutazione a breve termine.
In secondo luogo, il laminato si contrae in modo diverso attraverso lo spessore rispetto al piano durante il raffreddamento dalla temperatura di polimerizzazione; l'espansione attraverso lo spessore è in genere molte volte superiore all'espansione nel piano. La tensione interna risultante cresce con lo spessore, motivo per cui le piastre spesse sono più soggette a deformazioni e possono cambiare planarità dopo la rimozione del materiale durante la lavorazione. Una lamiera spessa può apparire piatta in magazzino e piegarsi dopo la profilatura. La deriva dimensionale di questo tipo è uno dei difetti di qualità più frequenti nelle parti in fibra di vetro epossidica.
Il soffitto termico viene stabilito nella fase di preimpregnato. Un sistema di vetro epossidico ignifugo con una temperatura di transizione vetrosa compresa tra 130 e 180°C supporta tipicamente un servizio continuo intorno a 120-155°C, a seconda del grado. Invece di fare affidamento su una descrizione generica di "pannello isolante", specificare un preimpregnato epossidico con una temperatura di transizione vetrosa e un grado di infiammabilità documentati, perché è lì che viene determinata la prevedibilità del laminato finito.
 Produttori di preimpregnati in fibra di carbonio epossidica personalizzati, fabbrica Offriamo preimpregnati personalizzati in fibra di carbonio epossidica, Jiangyin Dongli New Materials Technology Co., Ltd è la produzione cinese di prepreg in fibra di carbonio epossidica ... Visualizza il prodotto →
Lavorabilità e tolleranze di fabbricazione
Lo spessore cambia anche il comportamento di una lamiera nell'officina CNC. I fogli di spessore inferiore a circa 2 mm sono facili da tagliare ma si deformano sotto la pressione di serraggio. Le lastre superiori a 8 mm mantengono bene la loro forma ma introducono problemi di calore, usura degli utensili e delaminazione.
Forare un laminato spesso significa un lungo contatto tra l'utensile e la resina rinforzata con vetro. Il calore ammorbidisce la resina epossidica, la punta può spostarsi e il lato di uscita è soggetto a bave e delaminazione. Per fori più profondi di circa 6 mm, utilizzare punte affilate in metallo duro, velocità del mandrino moderate e foratura a gradini, oppure forare da entrambi i lati con un pannello di supporto sacrificale per proteggere gli ultimi strati.
La fresatura e la profilatura rilasciano anche lo stress interno. Dopo aver rimosso un'ampia area da una faccia, un foglio spesso può deformarsi oltre la tolleranza di planarità specificata. Questo è un classico rischio di approvvigionamento: la lamiera grezza supera il controllo in entrata, ma il pezzo finito no. La tolleranza dello spessore e la planarità meritano la stessa attenzione. Un laminato standard viene generalmente fornito con una tolleranza di spessore compresa tra ±0,1 mm e ±0,2 mm, con fogli più spessi verso l'estremità più libera. Se il progetto richiede un'altezza di pila precisa, scrivere la tolleranza sul disegno e confermare che la planarità è misurata allo stato libero. Questo è anche il luogo in cui lavorare con a produttore interno a processo completo fa la differenza, perché i cicli di laminazione, il contenuto di resina e i parametri di pressatura possono essere regolati a monte invece di lasciare tutti i rischi all’officina meccanica.
- Confermare la tolleranza dello spessore nominale prima di ordinare; non dare mai per scontato un default non dichiarato.
- Richiedere dati di planarità misurati su una superficie piana, non con la lamiera fissata o tenuta premuta.
- Se la parte presenta fori profondi o anime sottili, chiedere informazioni sulla qualità della foratura e sulla capacità di finitura dei bordi.
- Per pezzi di grandi dimensioni che richiedono superfici molto piatte, chiedere se è disponibile la rettifica secondaria o la levigatura.
Come scegliere lo spessore giusto
Non esiste uno spessore corretto universale per una lastra in fibra di vetro epossidica. Utilizzare una breve sequenza di calcolo anziché regole pratiche.
- Definire la tensione di rottura minima con un fattore di sicurezza e selezionare lo spessore nominale dalla scheda tecnica del fornitore.
- Verificare la rigidezza flessionale rispetto al limite di deformazione al carico meccanico previsto; aumentare lo spessore se la deflessione è troppo elevata.
- Valutare l'ambiente termico. Se la lastra deve dissipare calore, utilizzare lo spessore minimo che soddisfi comunque le verifiche elettriche e meccaniche. Se deve bloccare il calore, verificare la temperatura di servizio continuo della resina.
- Revisione della lavorabilità. Se la parte necessita di fori profondi, pareti sottili o elevata planarità, limitare lo spessore a ciò che può essere lavorato in modo affidabile o concordare una finitura secondaria con il fornitore.
- Bilancia peso e costo. Ogni millimetro in più aggiunge materiale e spese di spedizione, quindi scegli lo spessore più piccolo che superi tutti i controlli precedenti.
Un errore comune è impilare fogli sottili per ottenere una lastra spessa. I fogli impilati invitano spazi d'aria, vuoti e scariche parziali alle interfacce e la pellicola adesiva tra gli strati diventa il punto debole dell'isolamento. Se il progetto richiede un piano da 12 mm, specificare un singolo laminato stampato da 12 mm anziché una pila incollata di fogli più sottili.
Gli spessori standard comunemente disponibili includono 0,5, 1,0, 1,5, 2,0, 3,0, 4,0, 5,0, 6,0, 8,0, 10,0 e 12,0 mm, con dimensioni personalizzate possibili a volumi di produzione ragionevoli. Quando la priorità è un'elevata rigidità con un peso ridotto, ad esempio in attrezzature mobili o apparecchiature montate su veicoli, a piastra composita in fibra di carbonio offre una rigidità comparabile con una frazione della massa, sebbene il suo profilo di isolamento elettrico sia diverso e il costo del materiale sia più elevato. Se stai valutando quella direzione, il ns panoramica dell'ingegneria leggera con pannelli compositi confronta i due approcci progettuali in modo più dettagliato.
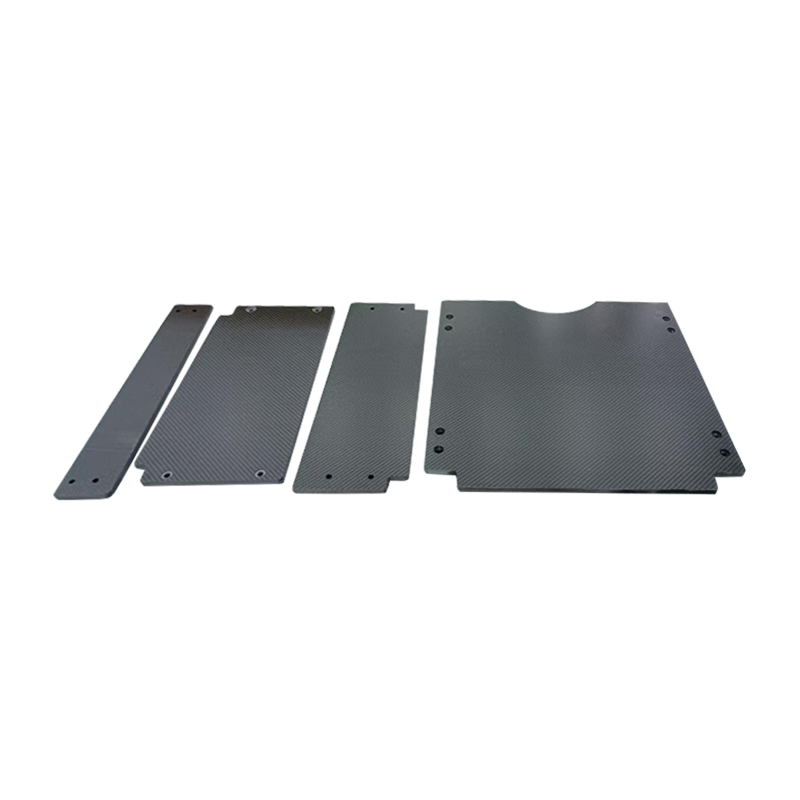 Spessore personalizzato 25-250, lastra/pannelli/piastra in fibra di carbonio leggera ma rigida M Offriamo fogli/pannelli/piastre in fibra di carbonio personalizzati con spessore 25-250, leggeri ma rigidi, Jiangyin Dongli New Materials Technology Co., Lt... Visualizza il prodotto →
Conclusione
Lo spessore converte un foglio di fibra di vetro epossidica da un fragile strato isolante in una piastra strutturale rigida e modifica quasi tutte le proprietà importanti lungo il percorso. La rigidità aumenta con il cubo di spessore, la tensione di rottura aumenta a un ritmo più lento, la rigidità dielettrica per millimetro diminuisce, la resistenza termica e il rischio di deformazione aumentano e la lavorazione diventa più difficile. Il modo affidabile per scegliere è calcolare in base alla tensione di lavoro, al carico previsto, all'ambiente termico e ai vincoli di fabbricazione, quindi verificare la scheda tecnica e la capacità di produzione del fornitore. Seguendo questa sequenza si eviteranno i tre guasti più comuni: parti dell'attrezzatura incrinate, isolamento marginale alla tensione di esercizio e piastre deformate che non superano il controllo dimensionale.
 +86-13961668677

 N. 61, Xingyuan Road, villaggio di Jiefang, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina.
